多年专注研发“质”造不锈钢水管/管件
厂家定制,一站式采购,为您节省10%-15%成本
厂家定制,一站式采购,为您节省10%-15%成本
4001809299
15389267999
15389267999
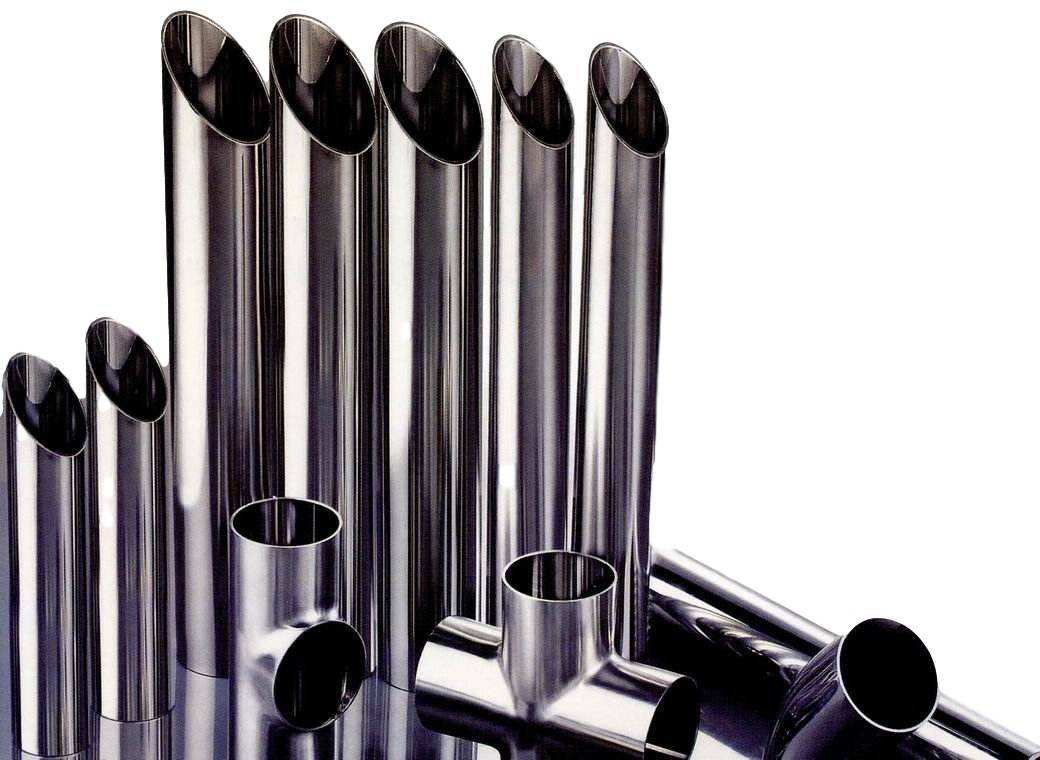
在市政水务改造、医院洁净供水、高端住宅直饮水、工业流体输送这类对管路可靠性要求极高的工程场景中,不锈钢水管的焊接工艺早已成为行业公认的..连接方案。很多工程方..初选型时,会觉得焊接施工麻烦、对工人技术要求高,不如双卡压、环压等快接方式省事,但在项目交付5年、10年后回头看,那些采用合规焊接工艺的管路,后期渗漏率、维护成本远低于其他连接方式,甚至不少运行了二三十年的老工程,焊缝位置依然保持完好。..我们就把不锈钢水管焊接工艺的核心优势拆解透,帮你看懂藏在焊缝里的长期安全密码。
一、一体成型结构:从物理层面消灭渗漏隐患
绝大多数供水工程的后期运行故障,都出在接口位置,而焊接工艺..核心的价值,就是把原本两个独立的管材端口,通过冶金结合变成完全一体的连续管路,从物理层面切断了接口渗漏的可能性。
双卡压、环压这类机械连接方式,哪怕安装精度再高,本质上还是靠金属挤压密封圈实现密封,长期在水锤冲击、地基轻微沉降、温度热胀冷缩的作用下,密封圈会慢慢出现老化、移位,金属卡箍也可能出现应力松弛,运行几年后接口渗漏的概率会逐年上升。而合格的氩气保护焊接,是把管材接缝处的金属完全熔合在一起,焊缝的金相组织和母材完全融为一体,不存在任何物理缝隙,也完全不依赖橡胶类密封件,从根源上杜绝了密封圈老化失效带来的渗漏风险。
这种一体连接的强度,甚至超过管材本身的母材强度。按照国标要求完成的焊接接头,抗拉强度可以达到530MPa以上,和304不锈钢母材的强度完全持平,哪怕管路遇到超出设计工况的高压冲击、外力拖拽,断裂位置也会出现在管材本体,不会在焊缝位置先裂开,彻底避免了接口突发爆管的恶性事故。

二、全通径无凸起:..管路卫生死角
在医院、食品厂、直饮水这类对水质洁净度要求极高的工程里,管路内壁的任何微小凸起、缝隙,都可能成为细菌滋生、杂质堆积的死角,而..的焊接工艺,能实现真正意义上的全通径无阻碍连接。
正规的全自动焊接工艺,配合专用的焊缝内整平处理,能把焊缝位置的凸起完全打磨到和内壁齐平,整个管路通径全程一致,没有任何台阶、凹槽和缝隙,流体在管内流动时不会出现局部紊流和涡流,水垢、杂质几乎没有可以附着堆积的位置。对比机械连接方式,卡压管件的接口位置必然存在一段内径收缩的台阶,长期运行后很容易在台阶缝隙处堆积污垢,慢慢形成生物膜,成为细菌滋生的隐蔽死角,哪怕定期做管道冲洗也很难清理干净。
合格的内壁焊道经过钝化处理后,表面的钝化膜完整连续,不会出现局部氧化层缺失的情况,长期输送饮用水、洁净流体时,不会在焊缝位置出现局部腐蚀、析出杂质的问题,完全满足医疗、食品、直饮水场景的高卫生标准要求。
三、适配极端工况:复杂环境下依然长期稳定运行
很多工程的供水系统需要在高温、低温、强腐蚀、频繁交变压力的极端工况下运行,普通机械连接的局限性会被快速放大,而焊接工艺的环境适配性优势会被充分发挥出来。
在北方寒冷区域的室外埋地管路、没有做保温的建筑顶层管路中,冬季水温降到零度以下时,管内结冰体积膨胀,会对接口产生巨大的胀力。机械连接的接口在这种外力作用下,很容易出现卡箍撑开、密封圈移位的问题,开春化冻后直接出现渗漏。而一体焊接的管路,焊缝位置和管材同步均匀形变,不会在接口位置出现应力集中,抗冻胀能力远高于机械连接管路,低温环境下的运行稳定性大幅提升。
在化工、沿海高氯离子的潮湿环境中,焊接接头没有不同金属的接触电位差,也没有橡胶密封圈长期接触腐蚀性介质出现老化溶胀的风险,完全可以耐受-20℃到120℃的宽温度区间,长期运行也不会出现接口腐蚀、密封失效的问题,使用寿命和管材本体完全同步。
针对高压流体输送、大管径主干管线的工程场景,焊接工艺可以轻松适配DN100以上的大口径管路,连接强度和密封性能不会随着管径增大而下降,这是普通机械连接方式很难实现的优势,也是市政主水管线、工业工艺管线几乎全部采用焊接连接的核心原因。
四、工艺迭代升级:兼顾高质量和..率
很多人对不锈钢水管焊接的印象还停留在“效率低、对工人技术要求高”的旧认知里,实际上随着行业工艺迭代,现在成熟的氩电联焊、全自动轨道焊工艺,已经..平衡了焊接质量和施工效率,完全适配大规模工程的工期要求。
薄壁不锈钢管施工中广泛应用的氩电联焊工艺,采用氩弧焊打底、电弧焊盖面的组合模式,氩气全程保护焊缝根部,彻底隔绝空气避免氧化发黑,焊缝根部零缺陷,不需要后续打磨补焊,综合施工效率比纯手工电弧焊提升2-4倍,综合施工成本反而比传统低效焊接降低15%左右。
针对洁净度要求极高的项目,全自动轨道焊设备已经得到大规模普及,焊枪沿管缝自动匀速行走,焊接电流、氩气流量、走速全部由程序..控制,不受工人技术水平、现场状态的影响,每一道焊缝的成型质量完全一致,焊缝合格率可以稳定达到99%以上,哪怕是经验不多的施工人员,经过简单培训也能操作设备完成高质量焊接,彻底摆脱了过去完全依赖..焊工经验的行业限制。
只要把控住几个核心工艺细节:焊口间隙控制在0.5mm以内、氩气纯度不低于99.99%、焊接完成后及时做固溶和钝化处理,..终成型的焊缝就能实现“焊上就不用修”的效果,后期几乎不会出现任何维护需求。
五、全生命周期成本优势:长期运行帮工程省大钱
很多工程选型时会觉得焊接工艺的前期施工成本比机械连接高,但把时间线拉长到10年、20年维度就会发现,焊接工艺能帮项目省下一笔极其可观的长期运维成本。
机械连接的管路,交付后3-5年就开始陆续出现接口渗漏,后期需要频繁砸墙、开挖维修,不仅要投入大量人工和材料成本,维修过程中停水还会影响建筑的正常使用,医院、酒店、商业体这类场景的间接损失更是难以估算。而采用合格焊接工艺的管路,接口几乎不会出现渗漏问题,交付后几十年都不用针对接口做任何维护,整个供水系统的全生命周期运维成本可以降低90%以上。
不少上世纪90年代采用焊接工艺的不锈钢水管工程,到现在已经运行超过30年,焊缝位置依然完好无损,没有出现任何渗漏和腐蚀问题,真正实现了一次施工、70年免维护的长期价值,这也是越来越多高标准工程把焊接工艺列为强制要求的核心原因。
不锈钢水管的焊接工艺,从来不是一个单纯的连接方式选项,它是把工程长期安全放在..位的选择。那些藏在焊缝里的工艺细节,..终都会转化为几十年稳定运行的可靠性,帮工程避开后期反复维修的麻烦,为整个供水系统的长期安全筑牢..坚实的防线。
 当前位置:


 热门推荐